AL/PET ল্যামিনেট ফিল্ম হল পলিয়েস্টার (PET) এর শক্তি এবং নমনীয়তার সাথে অ্যালুমিনিয়াম ফয়েলের ধা...
See Details
EN

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / AL/নন-ওভেন ফ্যাব্রিক ল্যামিনেট ফিল্মটি ঠিক কী এবং কেন এটি এতগুলি শিল্প জুড়ে ব্যবহৃত হয়?
AL/নন-ওভেন ফ্যাব্রিক ল্যামিনেট ফিল্মটি ঠিক কী এবং কেন এটি এতগুলি শিল্প জুড়ে ব্যবহৃত হয়?
তারিখ:Jun 01, 2026
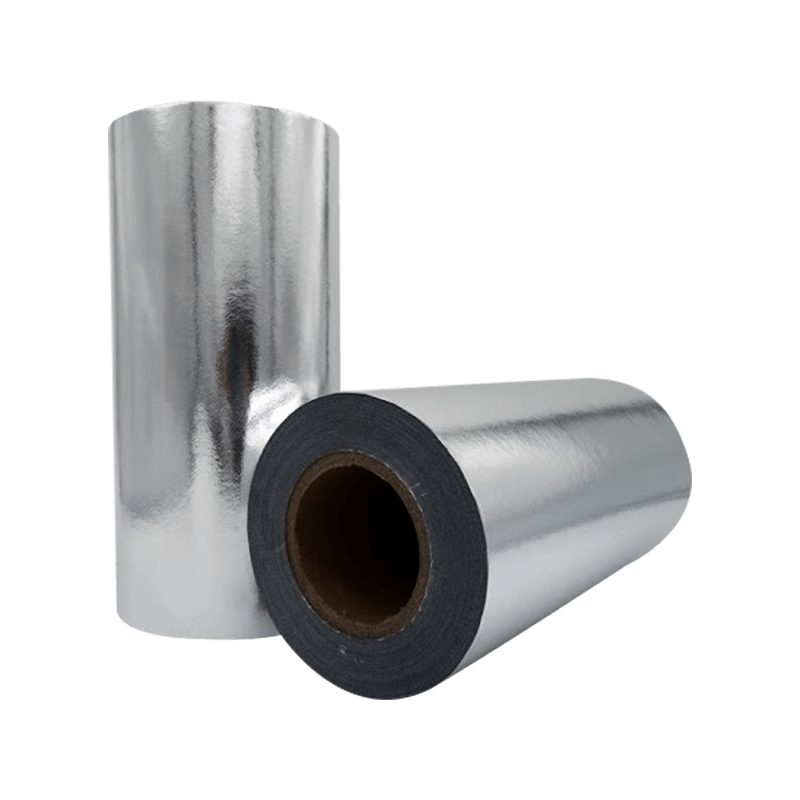
AL/অ বোনা ফ্যাব্রিক স্তরিত ফিল্ম এটি একটি যৌগিক উপাদান যা একটি অ্যালুমিনিয়াম ফয়েল স্তরকে একটি নন-ওভেন ফ্যাব্রিক সাবস্ট্রেটের সাথে সংযুক্ত করে, একটি নমনীয় শীট তৈরি করে যা অ বোনা টেক্সটাইলের শক্তি, শ্বাস-প্রশ্বাস এবং মাত্রিক স্থিতিশীলতার সাথে অ্যালুমিনিয়ামের বাধা এবং প্রতিফলিত বৈশিষ্ট্যগুলিকে একত্রিত করে। এই সংমিশ্রণটি প্রতিটি পৃথক উপাদানের একটি মৌলিক সীমাবদ্ধতাকে সম্বোধন করে: একা অ্যালুমিনিয়াম ফয়েল যান্ত্রিক চাপের অধীনে ছিঁড়ে যাওয়া এবং পিনহোল গঠনের প্রবণ, যখন অ বোনা কাপড় একাই আর্দ্রতা, গ্যাস বা উজ্জ্বল তাপের বিরুদ্ধে কোনও অর্থপূর্ণ সুরক্ষা দেয় না। একসাথে, ল্যামিনেট পারফরম্যান্সের স্তরগুলি অর্জন করে যে কোনও উপাদানই স্বাধীনভাবে পৌঁছাতে পারে না, এই কারণেই AL/নন-বোনা ফ্যাব্রিক ল্যামিনেট ফিল্ম বিশ্বব্যাপী নিরোধক, প্যাকেজিং, চিকিৎসা এবং শিল্প অ্যাপ্লিকেশনগুলিতে একটি আদর্শ উপাদান হয়ে উঠেছে।
AL/অ বোনা ফ্যাব্রিক ল্যামিনেট ফিল্ম আসলে কি?
উপাধি "AL" অ্যালুমিনিয়াম ফয়েল উপাদানকে বোঝায় — সাধারণত একটি নরম-মেজাজ, বাণিজ্যিকভাবে খাঁটি অ্যালুমিনিয়াম ফয়েল 6 মাইক্রন থেকে 25 মাইক্রন পর্যন্ত বেধে, অ্যাপ্লিকেশনের বাধা এবং নমনীয়তার প্রয়োজনীয়তার উপর নির্ভর করে। নন-ওভেন ফ্যাব্রিক কম্পোনেন্ট হল সাধারণত স্পুনবন্ড পলিপ্রোপিলিন (পিপি), স্পুনবন্ড পলিয়েস্টার (পিইটি), বা একটি স্পুনলেস কম্পোজিট, যার ভিত্তি ওজন 20 গ্রাম/মি² থেকে 80 গ্রাম/মি² পর্যন্ত স্ট্যান্ডার্ড লেমিনেট নির্মাণের জন্য। দুটি স্তর আঠালো ল্যামিনেশন, তাপ বন্ধন, বা এক্সট্রুশন আবরণের মাধ্যমে যুক্ত হয়, একটি একীভূত শীট তৈরি করে যা যান্ত্রিকভাবে একটি টেক্সটাইলের মতো আচরণ করে যখন ধাতব ফয়েলের পৃষ্ঠের অভেদ্যতা প্রদান করে।
ল্যামিনেট একটি দ্বি-স্তর AL/নন-বোনা নির্মাণ বা মাল্টি-লেয়ার কম্পোজিট হিসাবে তৈরি করা যেতে পারে যাতে অতিরিক্ত ফিল্মগুলি অন্তর্ভুক্ত করা হয় — যেমন পলিথিন (PE) বা পলিপ্রোপিলিন (PP) — তাপ-সীলযোগ্যতা, ফ্যাব্রিকের দিকে আর্দ্রতা প্রতিরোধ বা অতিরিক্ত পাঞ্চার রেশন যোগ করার জন্য একটি বা উভয় বাইরের মুখের উপর। PE ফিল্ম, অ্যালুমিনিয়াম ফয়েল এবং নন-ওভেন ফ্যাব্রিকের সমন্বয়ে থ্রি-লেয়ার কনস্ট্রাকশনগুলি ইনসুলেশন ফেসিং এবং বাষ্প বাধা অ্যাপ্লিকেশনগুলিতে বিশেষভাবে সাধারণ যেখানে বাইরের PE স্তর আবহাওয়া প্রতিরোধের জোগান দেয় এবং অ বোনা ভিতরের মুখ মাত্রিক স্থিতিশীলতা এবং ইনস্টলেশনের সময় আঠালো প্রয়োগের সহজতা প্রদান করে।
ফলস্বরূপ সংমিশ্রণটি প্রতিটি দিকে একটি স্বতন্ত্রভাবে ভিন্ন চেহারা এবং হাত দ্বারা চিহ্নিত করা হয়: অ্যালুমিনিয়ামের মুখ একটি উজ্জ্বল, প্রতিফলিত ধাতব পৃষ্ঠ উপস্থাপন করে, যখন অ বোনা মুখটি ফ্যাব্রিকের নরম, ম্যাট, ফাইবার-টেক্সচারযুক্ত চেহারা রয়েছে। এই অসাম্যতা কার্যকরীভাবে গুরুত্বপূর্ণ — অনেক অ্যাপ্লিকেশনে, অ্যালুমিনিয়ামের মুখটি উজ্জ্বল তাপ প্রতিফলিত করার জন্য বা বাষ্প বাধা প্রদানের জন্য ভিত্তিক হয়, যখন অ বোনা মুখটি সমাবেশে সংলগ্ন উপকরণগুলির সাথে বন্ধন, আঁকড়ে বা সেলাই করা হয়।
মূল শারীরিক এবং কার্যকরী বৈশিষ্ট্য
AL/নন-বোনা ফ্যাব্রিক ল্যামিনেট ফিল্মের পারফরম্যান্স প্রোফাইল এর অ্যালুমিনিয়াম এবং অ বোনা উপাদানগুলির সম্মিলিত অবদান দ্বারা সংজ্ঞায়িত করা হয়। এই বৈশিষ্ট্যগুলিকে পৃথকভাবে এবং সংমিশ্রণে বোঝার ফলে এই উপাদানটি কেন এমন বিস্তৃত চাহিদাযুক্ত অ্যাপ্লিকেশনগুলির মধ্যে নির্দিষ্ট করা হয়েছে তা স্পষ্ট করে।
বাধা কর্মক্ষমতা
আনুমানিক 9 মাইক্রনের বেশি পুরুত্বে অ্যালুমিনিয়াম ফয়েল জলীয় বাষ্প, অক্সিজেন, আলো এবং সুগন্ধযুক্ত যৌগগুলির কাছাকাছি-নিখুঁত বাধা প্রদান করে — 0.01 গ্রাম/m²/দিনের নীচে জলীয় বাষ্প সংক্রমণ হার (WVTR) এবং zero পরীক্ষায় কার্যকরভাবে অক্সিজেন সংক্রমণ হার (OTR) অর্জন করে। এই বাধা মানগুলি নমনীয় উপাদান আকারে সর্বোচ্চ অর্জনযোগ্য, ধাতব ফিল্মের (যা পলিমার সাবস্ট্রেটে শুধুমাত্র 40-80 nm অ্যালুমিনিয়াম বাষ্প জমা করে) মাত্রার কিছু ক্রম দ্বারা অতিক্রম করে। নন-ওভেন ব্যাকিং যান্ত্রিক হ্যান্ডলিং-এর অধীনে এই বাধা কার্যকারিতা সংরক্ষণ করে ফয়েলকে ক্রিজ হওয়া এবং পিনহোল তৈরি করা থেকে রোধ করে, যা অসমর্থিত অ্যালুমিনিয়াম ফয়েল অ্যাপ্লিকেশনগুলিতে প্রাথমিক ব্যর্থতার মোড।
প্রতিফলন এবং তাপ প্রতিরোধের
উজ্জ্বল অ্যালুমিনিয়াম পৃষ্ঠতলগুলি 95% থেকে 97% আপতিত তেজস্ক্রিয় তাপকে প্রতিফলিত করে, যখন অ্যালুমিনিয়ামের মুখটি প্রতিফলিত দিকে কমপক্ষে 19 মিমি বাতাসের ফাঁক দিয়ে তাপের উত্সের দিকে অভিমুখী হয় তখন AL/নন-বোনা ল্যামিনেটকে একটি কার্যকর দীপ্তিমান বাধা তৈরি করে। নিরোধক অ্যাপ্লিকেশন তৈরিতে, এই উজ্জ্বল প্রতিফলন হল প্রাথমিক তাপীয় কর্মক্ষমতা প্রক্রিয়া — উপাদানটি ফাইবারগ্লাস ব্যাট বা ফোম বোর্ডের মতো একটি বাল্ক ইনসুলেটর হিসাবে কাজ করে না, বরং এটি শোষণ করার পরিবর্তে লংওয়েভ ইনফ্রারেড বিকিরণ প্রতিফলিত করে ছাদ, দেয়াল এবং মেঝেতে তাপ লাভ বা ক্ষতি কমায়। যতক্ষণ না অ্যালুমিনিয়াম পৃষ্ঠ পরিষ্কার এবং অক্ষত থাকে ততক্ষণ অ বোনা ব্যাকিং প্রতিফলিততাকে উল্লেখযোগ্যভাবে প্রভাবিত করে না।
যান্ত্রিক শক্তি এবং টিয়ার প্রতিরোধ
AL/অ বোনা ল্যামিনেটের প্রসার্য শক্তি এবং টিয়ার প্রতিরোধের প্রাথমিকভাবে অ বোনা উপাদান দ্বারা নির্ধারিত হয়। 40-60 g/m² বেসিস ওজনে স্পুনবন্ড পিপি নন-ওভেনগুলি মেশিনের দিক থেকে 150-300 N/5cm এবং 100-250 N/5cm ক্রস-ডিরেকশনে প্রসারিত শক্তি প্রদান করে, 40% থেকে 80% বিরতিতে প্রসারিত হয়। এটি ছিঁড়ে না গিয়ে ইনস্টলেশনের সময় অমসৃণ পৃষ্ঠের সাথে সামঞ্জস্য করার জন্য ল্যামিনেটকে যথেষ্ট নমনীয়তা দেয়, যখন অ্যালুমিনিয়ামের মুখ শক্ত হয়ে যায় যা বিল্ডিং র্যাপ বা নালী নিরোধক অ্যাপ্লিকেশনের সম্মুখীন হওয়া স্প্যান দূরত্ব জুড়ে তার নিজস্ব ওজনের অধীনে ঝুলে যাওয়া বা বিকৃতি প্রতিরোধ করে। সাধারণ AL/নন-বোনা নির্মাণের জন্য এলমেনডর্ফ টিয়ার শক্তির মান 800 mN থেকে 2,500 mN পর্যন্ত, যা যান্ত্রিক ইনস্টলেশন প্রক্রিয়াগুলির জন্য পর্যাপ্ত যার মধ্যে স্ট্যাপলিং, পেরেক দেওয়া এবং টেপ বেঁধে দেওয়া হয়।
স্ট্যান্ডার্ড AL/নন-বোনা ল্যামিনেট ফিল্ম নির্মাণের জন্য মূল সম্পত্তি রেঞ্জের একটি তুলনামূলক ওভারভিউ নীচে দেখানো হয়েছে:
| সম্পত্তি | সাধারণ মান / পরিসর | টেস্ট স্ট্যান্ডার্ড |
|---|---|---|
| মোট ভিত্তি ওজন | 60-180 গ্রাম/মি² | ISO 536 |
| WVTR (38°C / 90% RH) | < ০.০২ গ্রাম/মি²/দিন | ASTM E96 |
| সৌর প্রতিফলন (AL মুখ) | 95% – 97% | ASTM C1371 |
| প্রসার্য শক্তি (MD) | 150-350 N/5 সেমি | ISO 1924 |
| নির্গততা (AL মুখ) | ০.০৩–০.০৫ | ASTM C1371 |
| অপারেটিং তাপমাত্রা পরিসীমা | −40°C থেকে 120°C | প্রস্তুতকারকের স্পেসিফিকেশন |
শিল্প জুড়ে প্রাথমিক অ্যাপ্লিকেশন
AL/অ বোনা ল্যামিনেট ফিল্মের সম্পত্তি সমন্বয় — উচ্চ বাধা কর্মক্ষমতা, উজ্জ্বল প্রতিফলন, যান্ত্রিক স্থায়িত্ব, এবং হালকা নমনীয়তা — এটিকে উল্লেখযোগ্যভাবে বিস্তৃত শিল্পে একটি কার্যকরী উপাদান হিসাবে অবস্থান করে। প্রতিটি অ্যাপ্লিকেশন একটি ভিন্ন অপারেটিং প্রসঙ্গে এই বৈশিষ্ট্যগুলির একটি নির্দিষ্ট উপসেট ব্যবহার করে।
- বিল্ডিং নিরোধক সম্মুখীন: AL/নন-বোনা ল্যামিনেট হল ফাইবারগ্লাস ব্যাটস, খনিজ উলের রোল এবং দেওয়াল, ছাদ এবং মেঝেতে ব্যবহৃত ফোম বোর্ডের নিরোধক পণ্যের মানক মুখী উপাদান। অ্যালুমিনিয়ামের মুখ উজ্জ্বল তাপকে প্রতিফলিত করে এবং একটি বাষ্প রিটাডার হিসাবে কাজ করে, যখন অ বোনা ব্যাকিং বন্ডগুলি নিরোধক কোরের সাথে আঠালোভাবে বাঁধে এবং কাটা এবং প্রধান ইনস্টলেশনের সময় টিয়ার প্রতিরোধের ব্যবস্থা করে। এফএসকে (ফয়েল-স্ক্রিম-ক্রাফ্ট) ফেসিংগুলি এই নির্মাণের একটি বৈকল্পিক উপস্থাপন করে যেখানে নালী নিরোধক অ্যাপ্লিকেশনগুলিতে বর্ধিত টিয়ার প্রতিরোধের জন্য অ্যালুমিনিয়াম এবং একটি ক্রাফ্ট পেপার ব্যাকিংয়ের মধ্যে একটি রিইনফোর্সিং গ্লাস স্ক্রিম যুক্ত করা হয়।
- HVAC নালী মোড়ানো এবং নালী লাইনার: নমনীয় নালী নিরোধক সিস্টেমগুলি বাইরের বাষ্প বাধা জ্যাকেট হিসাবে AL/নন-বোনা ল্যামিনেট ব্যবহার করে, খনিজ উল বা ফাইবারগ্লাস নিরোধক স্তরকে আর্দ্রতা অনুপ্রবেশ থেকে রক্ষা করে এবং একটি পরিষ্কারযোগ্য, টেকসই বাইরের পৃষ্ঠ প্রদান করে। অ্যালুমিনিয়াম মুখ আর্দ্র পরিবেশে নালী পৃষ্ঠের ঘনীভবন গঠন প্রতিরোধ করে, এবং অ বোনা সাবস্ট্রেট বারবার ফ্লেক্সিংকে সামঞ্জস্য করে যা ডিলামিনেশন ছাড়াই নালী সিস্টেম ইনস্টলেশনের সময় ঘটে।
- খাদ্য এবং ফার্মাসিউটিক্যালসের জন্য নমনীয় প্যাকেজিং: অ বোনা বা বোনা ফ্যাব্রিক সাবস্ট্রেটের সাথে সংযুক্ত অ্যালুমিনিয়াম ফয়েল যুক্ত মাল্টি-লেয়ার ল্যামিনেটগুলি রিটর্ট পাউচ, স্ট্যান্ড-আপ পাউচ এবং ব্লিস্টার প্যাক ঢাকনাতে ব্যবহৃত হয় যেখানে বাধা কার্যক্ষমতা, পাঞ্চার প্রতিরোধ এবং তাপ-সিলবিলিটির সংমিশ্রণ (একটি PE বা PP দ্বারা প্রদত্ত স্তর প্রয়োজন)। নন-ওভেন কম্পোনেন্ট কাঠামোগত অখণ্ডতা প্রদান করে যা ফিলিং, সিলিং এবং ডিস্ট্রিবিউশন হ্যান্ডলিংয়ের সময় ফয়েলকে পাংচার হতে বাধা দেয়।
- প্রতিরক্ষামূলক পোশাক এবং জরুরী তাপীয় কম্বল: লাইটওয়েট AL/নন-বোনা ল্যামিনেট ব্যবহার করা হয় ডিসপোজেবল প্রতিরক্ষামূলক আবরণ, জরুরী বেঁচে থাকার কম্বল, এবং শিল্প কর্মীদের জন্য উজ্জ্বল তাপ রক্ষাকারী পোশাকে। অ্যালুমিনিয়াম মুখটি বেঁচে থাকার কম্বল প্রয়োগে দেহ-নিঃসৃত ইনফ্রারেড বিকিরণ প্রতিফলিত করে, হাইপোথার্মিয়া ঝুঁকির পরিস্থিতিতে তাপের ক্ষতি হ্রাস করে। নন-ওভেন সাবস্ট্রেট পরিধানযোগ্য পণ্যগুলির জন্য প্রয়োজনীয় ড্রেপ এবং টিয়ার প্রতিরোধ ক্ষমতা প্রদান করে, সাথে পোশাকের প্রয়োগে অত্যধিক আর্দ্রতা তৈরি হওয়া রোধ করার জন্য পর্যাপ্ত শ্বাসকষ্ট প্রদান করে।
- কৃষি এবং উদ্যানগত কভার: প্রতিফলিত AL/অ বোনা গ্রাউন্ড কভার এবং ফসল সুরক্ষা ফিল্মগুলি মাটির তাপমাত্রা পরিচালনা করতে, আগাছার বৃদ্ধি দমন করতে এবং ফসলের ছাউনিগুলিতে আলোক সংশ্লেষকভাবে সক্রিয় বিকিরণ প্রতিফলিত করতে ব্যবহৃত হয়। নন-ওভেন সাবস্ট্রেট গ্যাস এক্সচেঞ্জ এবং পানি প্রবেশের জন্য পর্যাপ্ত ছিদ্র সরবরাহ করে, যখন অ্যালুমিনিয়াম মুখ মাটির পৃষ্ঠে সৌর তাপ ভার পরিচালনা করে।
- স্বয়ংচালিত তাপ রক্ষাকারী: যানবাহনে আন্ডার-হুড এবং আন্ডারবডি হিট শিল্ডগুলি তাপমাত্রা-সংবেদনশীল উপাদানগুলিকে নিষ্কাশন সিস্টেম এবং ইঞ্জিনের উজ্জ্বল তাপ থেকে রক্ষা করতে AL/নন-বোনা ল্যামিনেট ব্যবহার করে। প্রতিফলন, হালকা ওজন এবং নমনীয়তার সংমিশ্রণ এই ঢালগুলিকে যানবাহন সমাবেশের সময় জটিল জ্যামিতিতে গঠন করতে দেয়।
কিভাবে AL/নন-ওভেন ফ্যাব্রিক ল্যামিনেট ফিল্ম তৈরি করা হয়
AL/নন-বোনা ল্যামিনেট ফিল্মের উত্পাদন হল একটি রূপান্তর প্রক্রিয়া যা পূর্ব-উত্পাদিত অ্যালুমিনিয়াম ফয়েল এবং নন-বোনা ফ্যাব্রিক রোলগুলিকে তিনটি প্রাথমিক বন্ধন প্রযুক্তির মধ্যে একটি ব্যবহার করে একটি ইউনিফাইড কম্পোজিটে বাঁধে: শুকনো আঠালো ল্যামিনেশন, ভেজা আঠালো ল্যামিনেশন, বা এক্সট্রুশন ল্যামিনেশন। বন্ধন পদ্ধতির পছন্দ প্রয়োজনীয় বন্ড শক্তি, শেষ-ব্যবহারের তাপমাত্রা পরিসীমা, দ্রাবক-মুক্ত প্রক্রিয়াকরণের প্রয়োজনীয়তা এবং উৎপাদন গতির প্রয়োজনীয়তার উপর নির্ভর করে।
শুকনো আঠালো স্তরায়ণ
শুষ্ক আঠালো স্তরায়ণে — AL/অ বোনা নির্মাণের জন্য সর্বাধিক ব্যবহৃত পদ্ধতি — একটি দ্রাবক-ভিত্তিক বা জল-ভিত্তিক আঠালো অ্যালুমিনিয়াম ফয়েল পৃষ্ঠে গ্র্যাভিউর বা কমা-বার লেপ হেড ব্যবহার করে প্রয়োগ করা হয়, সাধারণত 2 থেকে 5 g/m² শুষ্ক কোটের ওজনে। প্রলিপ্ত ফয়েলটি 60°C থেকে 100°C তাপমাত্রায় একটি শুকানোর ওভেনের মধ্য দিয়ে যায় যা বাহক দ্রাবক বা জলকে বাষ্পীভূত করে, একটি শুকনো, শক্ত আঠালো স্তর রেখে যায়। অ্যালুমিনিয়াম ফয়েল এবং নন-ওভেন ফ্যাব্রিককে তারপর একটি লেমিনেটিং স্টেশনে নিপ চাপে একত্রিত করা হয় এবং কম্পোজিটটিকে একটি মাস্টার রোলে ক্ষতবিক্ষত করা হয়। নিয়ন্ত্রিত তাপমাত্রা এবং আর্দ্রতায় 24 থেকে 72 ঘন্টার নিরাময় সময়কালের পরে — যে সময় আঠালো তার চূড়ান্ত ক্রস-লিঙ্কড শক্তিতে পৌঁছে — মাস্টার রোলটি স্লিটিং স্টেশনে সমাপ্ত প্রস্থে চেরা হয়। শুষ্ক স্তরায়ণ সাধারণত 1.5 থেকে 4.0 N/15 মিমি পর্যন্ত খোসার শক্তির সাথে বন্ধন তৈরি করে, যা বেশিরভাগ নিরোধক, প্যাকেজিং এবং পোশাক প্রয়োগের জন্য পর্যাপ্ত।
এক্সট্রুশন ল্যামিনেশন
এক্সট্রুশন ল্যামিনেশন একটি গলিত পলিমার প্রবর্তন করে — সাধারণত লো-ডেনসিটি পলিথিন (LDPE) 280°C থেকে 320°C - অ্যালুমিনিয়াম ফয়েল এবং নন-ওভেন ফ্যাব্রিক সাবস্ট্রেটগুলির মধ্যে যখন তারা চাপ রোল এবং একটি চিল রোলের নিপে একত্রিত হয়। গলিত পলিমার একই সাথে বন্ধন এজেন্ট এবং একটি অতিরিক্ত কার্যকরী স্তর হিসাবে কাজ করে, তাপ-সীলযোগ্যতা বা সমাপ্ত ল্যামিনেটে আর্দ্রতা প্রতিরোধের বর্ধিত অবদান রাখে। এক্সট্রুশন ল্যামিনেশন পছন্দ করা হয় যখন একটি তিন-স্তর PE/AL/নন-বোনা নির্মাণের প্রয়োজন হয়, কারণ এটি অনুক্রমিক স্তরায়ণ পদক্ষেপের প্রয়োজন না করে একটি একক পাসে কম্পোজিট তৈরি করে। প্রতি মিনিটে 150 থেকে 400 মিটার লাইনের গতি অর্জনযোগ্য, এক্সট্রুশন ল্যামিনেশনকে বড় আয়তনের কমোডিটি ল্যামিনেটের জন্য উচ্চতর-থ্রুপুট বিকল্প তৈরি করে।
স্তরিত উত্পাদন মান নিয়ন্ত্রণ পরামিতি
সামঞ্জস্যপূর্ণ স্তরিত মানের জন্য উত্পাদন জুড়ে বিভিন্ন প্রক্রিয়া পরামিতিগুলির অবিচ্ছিন্ন পর্যবেক্ষণ প্রয়োজন। সমালোচনামূলক নিয়ন্ত্রণ পয়েন্ট অন্তর্ভুক্ত:
- ওয়েব প্রস্থ জুড়ে আঠালো কোটের ওজনের অভিন্নতা - ±10% এর বেশি বৈচিত্রগুলি সাধারণত সমাপ্ত ল্যামিনেটে দৃশ্যমান বন্ড শক্তির বৈচিত্র তৈরি করে
- ল্যামিনেশন পয়েন্টে নিপ চাপ এবং তাপমাত্রা — অপর্যাপ্ত চাপের কারণে বন্ধনহীন এলাকা হয়; অতিরিক্ত তাপমাত্রা তাপ-সংবেদনশীল অ বোনা স্তরের ক্ষতি করতে পারে
- উভয় সাবস্ট্রেটের উপর ওয়েব টেনশন নিয়ন্ত্রণ আনওয়াইন্ড - ফয়েল এবং অ বোনা জালের মধ্যে টান ভারসাম্যহীনতার কারণে মুদ্রিত নির্মাণগুলিতে কার্ল, বলি এবং রেজিস্ট্রেশন ত্রুটি হয়
- আঠালো নিরাময় এবং বন্ডের অখণ্ডতা যাচাই করার জন্য নিয়মিত বিরতিতে নেওয়া নমুনাগুলির উপর পিল শক্তি পরীক্ষা - সাধারণত প্রতি 500 থেকে 1,000 মিটার উত্পাদনে -
- ট্রান্সমিটেড লাইট ডিটেকশন সিস্টেম ব্যবহার করে পিনহোল পরিদর্শন - ফার্মাসিউটিক্যাল এবং ফুড প্যাকেজিং অ্যাপ্লিকেশনের জন্য গুরুত্বপূর্ণ যেখানে প্রতি বর্গ মিটারে শূন্য সনাক্তযোগ্য পিনহোলে বাধা অখণ্ডতার প্রয়োজনীয়তা নির্দিষ্ট করা হয়
ফিনিশড ল্যামিনেটগুলি সাধারণত কাগজ বা প্লাস্টিকের কোরে রোল আকারে সরবরাহ করা হয়, যার রোল প্রস্থ 500 মিমি থেকে 2,000 মিমি এবং রোল দৈর্ঘ্য 500 মি থেকে 5,000 মি পর্যন্ত হয় নির্মাণের ভিত্তি ওজনের উপর নির্ভর করে। বেশিরভাগ কনভার্টার স্পেসিফিকেশন জুড়ে স্লিট প্রস্থের স্ট্যান্ডার্ডে ±1 মিমি মাত্রিক সহনশীলতা সহ, চালানের আগে গ্রাহক-নির্দিষ্ট প্রস্থে স্লিটিং চূড়ান্ত রূপান্তরকারী পদক্ষেপ হিসাবে সঞ্চালিত হয়।
আপনার আবেদনের জন্য সঠিক AL/অ বোনা ল্যামিনেট নির্মাণ নির্বাচন করা
একাধিক নন-ওভেন সাবস্ট্রেট ধরনের, অ্যালুমিনিয়াম ফয়েল বেধ, বন্ধন পদ্ধতি এবং ঐচ্ছিক অতিরিক্ত স্তর উপলব্ধ, সঠিক AL/নন-বোনা ল্যামিনেট নির্মাণ নির্দিষ্ট করার জন্য একটি মানক পণ্যে ডিফল্ট না করে প্রয়োগের চাহিদার সাথে উপাদানের পরামিতিগুলিকে মেলানোর প্রয়োজন। নিম্নলিখিত বিবেচনাগুলি এই নির্বাচন প্রক্রিয়াটিকে কার্যকরভাবে নির্দেশ করে।
ইনসুলেশন ফেসিং এবং বিল্ডিং র্যাপ অ্যাপ্লিকেশনের জন্য যেখানে স্টেপল ইনস্টলেশনের সময় টিয়ার প্রতিরোধের প্রাথমিক যান্ত্রিক প্রয়োজন, 40-50 g/m² এ 9-12 মাইক্রন অ্যালুমিনিয়াম ফয়েলের সাথে শুষ্ক আঠালো ল্যামিনেশনের মাধ্যমে একটি স্পুনবন্ড পিপি নন-বোনা হ্যান্ডেলেবিলিটি এবং ব্যারিয়ার খরচে অর্থনৈতিক কর্মক্ষমতার সর্বোত্তম ভারসাম্য প্রদান করে। যেখানে উচ্চতর টিয়ার প্রতিরোধের প্রয়োজন হয় - যেমন বাণিজ্যিক নালী নিরোধক বা ক্রল-স্পেস বাষ্প বাধাগুলিতে - একটি স্ক্রিম-রিইনফোর্সড নির্মাণ বা 60-80 g/m² এ একটি ভারী অ বোনা উপযুক্ত আপগ্রেড পথ।
নমনীয় প্যাকেজিং অ্যাপ্লিকেশনগুলির জন্য হার্মেটিক সিলগুলির প্রয়োজন, একটি তাপ-সিলযোগ্য অভ্যন্তরীণ PE বা CPP স্তর সহ একটি তিন-স্তর নির্মাণ প্রয়োজন, এবং থলি ভর্তি এবং সিল করার ফ্লেক্সিং চাপের পরে পিনহোল-মুক্ত বাধা কার্যকারিতা নিশ্চিত করতে অ্যালুমিনিয়াম ফয়েলের বেধ সর্বনিম্ন 9 মাইক্রনে নির্দিষ্ট করা উচিত। প্রতিরক্ষামূলক পোশাক এবং জরুরী কম্বল অ্যাপ্লিকেশনের জন্য যেখানে প্যাকেজ করা ওজন এবং ড্রেপ সর্বাধিক গুরুত্বপূর্ণ, 6-7 মাইক্রনের পাতলা অ্যালুমিনিয়াম ফয়েল একটি হালকা ওজনের 20-30 g/m² স্পুনবন্ড নন-ওভেন সহ মোট ভিত্তি ওজনকে কমিয়ে দেয় যখন পণ্যের ফাংশনের জন্য প্রয়োজনীয় প্রতিফলন এবং বাধা কার্যক্ষমতা বজায় রাখে।
প্রস্তাবিত প্রবন্ধ
সম্পর্কিত পণ্য
-
-
AL/PE ল্যামিনেট ফিল্ম পলিথিন (PE) এর নমনীয়তা এবং তাপ-সীলযোগ্যতার সাথে অ্যালুমিনিয়াম ফয়েলের বাধ...
See Details -
একক-স্তর ফয়েল বা পিইটি ল্যামিনেটের তুলনায় এই দ্বৈত-স্তর কাঠামো উল্লেখযোগ্যভাবে বাধা বৈশিষ্ট্য, ...
See Details -
AL/BOPP ল্যামিনেট ফিল্ম হল একটি যৌগিক ফিল্ম যা অ্যালুমিনিয়াম ফয়েলকে বায়ক্সিলি BOPP ফিল্ম দিয়ে...
See Details -
AL/ফাইবারগ্লাস ফ্যাব্রিক ল্যামিনেট ফিল্ম একটি ফিল্ম যা খুব উচ্চ খরচের পারফরম্যান্স, বিশেষ করে এর ...
See Details -
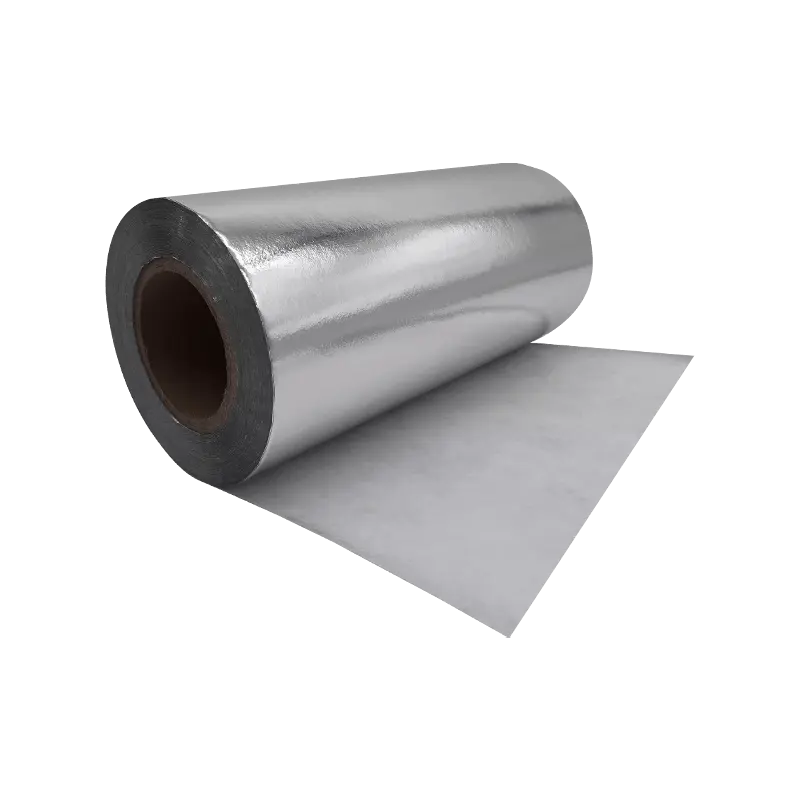
AL/নন-ওভেন ফ্যাব্রিক ল্যামিনেট ফিল্ম হল একটি সাশ্রয়ী-কার্যকর যৌগিক উপাদান যা অ্যালুমিনিয়াম ফয়ে...
See Details

