8011-O অতি-পাতলা অ্যালুমিনিয়াম ফয়েল, আল-ফে-সি সংকর ধাতুতে অল্প পরিমাণে লোহা এবং সিলিকন উপাদান র...
See Details
EN

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / অ্যালুমিনিয়াম-প্লাস্টিকের কম্পোজিটগুলিতে কীভাবে তাপ-সিলিং কার্যক্ষমতা অর্জন করবেন: একটি নির্দেশিকা
অ্যালুমিনিয়াম-প্লাস্টিকের কম্পোজিটগুলিতে কীভাবে তাপ-সিলিং কার্যক্ষমতা অর্জন করবেন: একটি নির্দেশিকা
তারিখ:Sep 07, 2026
অ্যালুমিনিয়াম ফয়েল একটি সংমিশ্রণে বাধা বৈশিষ্ট্য নিয়ে আসে, তবে এটি নিজে থেকে তাপ সীল তৈরি করার ক্ষমতা রাখে না। এই ক্ষমতাটি সর্বদা ফয়েলের পৃষ্ঠে প্রয়োগ করা কিছু থেকে আসে এবং নির্মাতারা এটিকে সেখানে রাখার জন্য তিনটি স্বতন্ত্র কৌশলের মধ্যে একটিতে পৌঁছান: ফয়েলের উপর আলাদাভাবে তৈরি PE, EMAA বা ইভা ফিল্ম লেমিনেট করা; এক্সট্রুশন-লেপ একটি গলিত PE স্তর একটি একক অবিচ্ছিন্ন পাসে সরাসরি ফয়েলের উপর; অথবা একটি গরম-গলিত আঠালো দিয়ে ফয়েল প্রলেপ যা শুধুমাত্র তাপ এবং চাপ প্রয়োগ করা হলে সক্রিয় হয়ে ওঠে। প্রতিটি রুট একটি সংমিশ্রণ তৈরি করে যা তাপ-সিল করা যেতে পারে, তবে জড়িত সরঞ্জাম, খরচ কাঠামো এবং ব্যর্থতার মোডগুলি যথেষ্ট আলাদা যে ভুলটি বাছাই করা পরে দেখা যায় — প্রায়শই সিল হিসাবে যা একটি প্রাথমিক পরিদর্শন পাস করে এবং তারপরে শিপিং বা ইনস্টলেশন চক্রের কোথাও ব্যর্থ হয়। এই নিবন্ধটি তিনটি পন্থাকে কী আলাদা করে এবং যেখানে প্রতিটি নমনীয় প্যাকেজিং, এইচভিএসি ডাক্টিং, এবং কেবল বা পাইপ নিরোধকগুলিতে ফিট করে তা দেখে।
পদ্ধতি এক: একটি প্রি-মেড PE, EMAA, বা EVA ফিল্ম লেমিনেট করা
শুকনো ল্যামিনেশন ফয়েলকে এমন একটি ফিল্মের সাথে আবদ্ধ করে যা ইতিমধ্যেই নিজের রোল হিসাবে বহিষ্কৃত এবং ক্ষত হয়ে গেছে। একটি জালে একটি আঠালো প্রয়োগ করা হয়, দুটি জালকে নিপ রোলারের নীচে একত্রিত করা হয় এবং সমাবেশটি চেরা এবং পুনরায় আঘাত করার আগে একটি নিরাময় পর্যায়ে চলে যায়। যেহেতু সিলান্ট স্তরটি তার নিজস্ব আণবিক অভিযোজন সহ একটি স্বাধীন ফিল্ম হিসাবে জীবন শুরু করে, এটি সরাসরি ফয়েলের উপর প্রয়োগ করা একটি স্তরের চেয়ে ফ্লেক্স-ক্র্যাকিং এবং পিনহোলিংকে প্রতিরোধ করতে থাকে।
এই রুটের জন্য নির্বাচিত ফিল্মটি কম্পোজিটের পরবর্তী কর্মক্ষমতার অনেকটাই সেট করে:
- এলডিপিই/এলএলডিপিই - সর্বনিম্ন খরচ, পর্যাপ্ত সীল শক্তি, সাধারণ-উদ্দেশ্য প্যাকেজিংয়ের জন্য ডিফল্ট পছন্দ।
- EVA - বারবার ফ্লেক্সিং ভালোভাবে সহ্য করে কিন্তু কম তাপমাত্রায় নরম হয়ে যায়, তাই এটি এমন অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যা পরিষেবাতে খুব বেশি তাপ দেখতে পাবে না।
- EMAA - এর আয়নিক গোষ্ঠীগুলি ফয়েল পৃষ্ঠের অ্যালুমিনিয়াম অক্সাইড স্তরের সাথে দৃঢ়ভাবে বন্ধন করে, একটি সীল দেয় যা রাসায়নিক আক্রমণকে প্রতিরোধ করে এবং রুক্ষ পরিচালনার অধীনে ধরে রাখে; এটি ফার্মাসিউটিক্যাল বা অন্যান্য প্রযুক্তিগত ল্যামিনেটের জন্য এটিকে সাধারণ বাছাই করে তোলে যেখানে সিল ব্যর্থতা একটি বিকল্প নয়।
যেহেতু ফিল্ম এবং আঠালো টাই স্তরটি ফয়েল থেকে পৃথক উপাদান, ল্যামিনেশন কনভার্টারকে রজন রসায়নের বিস্তৃত পছন্দ দেয় — যদি কোনও প্রকল্পে সিল্যান্টের জন্য বলা হয় তবে এক্সট্রুশন লাইনটি চলতে পারে না, এটিতে লেমিনেট করা প্রায়শই সেখানে যাওয়ার একমাত্র ব্যবহারিক উপায়।
 নমনীয় পাউচের জন্য অ্যালুমিনিয়াম-পলিথিন ল্যামিনেট ফিল্ম এই নমনীয় AL/PE ল্যামিনেট ফয়েলের বাধাকে PE-এর তাপ-সীলযোগ্যতার সাথে একত্রিত করে, এটি তরল এবং নরম পণ্যের পাউচের জন্য আদর্শ করে তোলে। এর ঝুলন্ত প্যাকেজিং পরিবহনের সময় মসৃণ পৃষ্ঠ নিশ্চিত করে। পণ্য দেখুন →
পদ্ধতি দুই: এক্সট্রুশন একটি PE লেয়ার সরাসরি ফয়েলের উপর লেপ
এক্সট্রুশন আবরণ সম্পূর্ণরূপে পৃথক ফিল্ম এড়িয়ে যায়. গলিত PE রজন একটি ফ্ল্যাট ডাই এর মধ্য দিয়ে ধাক্কা দেওয়া হয় এবং সরাসরি চলন্ত ফয়েল ওয়েবে ঢেলে দেওয়া হয়, যেখানে এটি ঠাণ্ডা হয় এবং ইন-লাইন শক্ত হয়। কোনও আঠালো টাই স্তর নেই এবং উত্সের জন্য কোনও পূর্ব-তৈরি ফিল্ম নেই, যা প্রক্রিয়া থেকে এক ধাপ কেটে যায় এবং সাধারণত প্রতি বর্গ মিটার খরচ কমিয়ে আনে — উচ্চ-ভলিউম, স্ট্যান্ডার্ড-গ্রেড প্যাকেজিংয়ের জন্য একটি আসল সুবিধা যেখানে সিলান্টকে চরম পরিস্থিতিতে টিকে থাকতে হবে না।
ট্রেড-অফ হল যে পিই এইভাবে প্রয়োগ করা হয়েছে একটি ব্লো বা কাস্ট ফিল্ম যেভাবে প্রসারিত বা ওরিয়েন্টেড হয়নি, তাই বারবার ভাঁজ করার সময় এটি ফ্লেক্স-ক্র্যাকিংয়ের প্রবণতা কিছুটা বেশি হতে পারে। ডাইয়ের আগে ফয়েলের করোনা বা ফ্লেম ট্রিটমেন্ট সাধারণত পর্যাপ্ত ভেজানোর জন্য প্রয়োজন হয়, যেহেতু গলিত PE একটি লেমিনেটিং আঠালোর মতো সহজেই অপরিশোধিত ফয়েলের সাথে বন্ধন করে না। PET/AL/PE-এর মতো মাল্টিলেয়ার নির্মাণগুলি প্রায়শই এইভাবে তৈরি করা হয়, সরাসরি PE সাইড এক্সট্রুশন-কোটেড এবং PET প্লাই সিলিং ধাপে ছিঁড়ে যাওয়ার বিরুদ্ধে শক্তিবৃদ্ধি হিসাবে যোগ করা হয়।
 পিইটি/অ্যালুমিনিয়াম/পিই ট্রিপ্লেক্স ব্যারিয়ার ফিল্ম শক্তির জন্য PET সহ একটি তিন-স্তরের স্তরিত, সম্পূর্ণ বাধার জন্য অ্যালুমিনিয়াম, এবং নির্ভরযোগ্য তাপ সিল করার জন্য PE। কাস্টমাইজযোগ্য বেধ এবং প্রস্থ স্যুট শিল্প এবং নিরোধক অ্যাপ্লিকেশনের দাবি. পণ্য দেখুন →
পদ্ধতি তিন: একটি গরম-গলিত আঠালো দিয়ে ফয়েল লেপ
তৃতীয় রুটটি মোটেও একটি অবিচ্ছিন্ন ফিল্ম রাখে না - এটি একটি আবরণ হিসাবে একটি গরম-গলে আঠালো প্রয়োগ করে, প্রায়শই EMAA-ভিত্তিক বা একটি পরিবর্তিত পলিওলফিন, অ্যাপ্লিকেশনটি যেকোন ওজনের জন্যই প্রয়োজন। যেহেতু আঠালো শুধুমাত্র একবার সক্রিয় হয় যখন তাপ এবং চাপ এটিকে তার নরম করার বিন্দুর উপরে নিয়ে আসে, লেপা ফয়েলটি ইনভেন্টরিতে বসতে পারে এবং পরবর্তীতে একটি পৃথক ধাপে চাহিদা অনুযায়ী সিল করা যেতে পারে।
এই পদ্ধতিটি তার স্থান অর্জন করে যেখানে ফয়েলকে ফয়েল বা প্লাস্টিকের অন্য শীট - ফোম, ধাতু বা একটি অনিয়মিত স্তর যা একটি ফ্ল্যাট ফিল্ম ভালভাবে মানানসই হবে না। পাইপ ইনসুলেশন জ্যাকেটিং এবং ক্যাবল র্যাপিং হল সবচেয়ে স্পষ্ট উদাহরণ: আঠালো আবরণ অ্যালুমিনিয়াম কম্পোজিটকে একটি বাঁকা বা টেক্সচারযুক্ত পৃষ্ঠকে এমনভাবে আঁকড়ে ধরতে দেয় যেভাবে একটি স্তরিত ফিল্ম, যা মূলত ফয়েল-টু-ফয়েল সিলিংয়ের জন্য তৈরি করা হয় না।
 অ্যালুমিনিয়াম/পিইটি/ইএমএএ ট্রিপ্লেক্স ফিল্ম শক্তিশালী আনুগত্য সহ এই ট্রিপলেক্স ফয়েল বাধা, পিইটি শক্তি এবং ফেনা, ধাতু এবং পলিমারের সাথে EMAA এর ব্যতিক্রমী বন্ধনকে একীভূত করে। পাইপ নিরোধক, তারের মোড়ানো, এবং প্যাকেজিং কাঠামোর জন্য উপযুক্ত। পণ্য দেখুন →
কাঠামো এবং সারফেস কোয়ালিটি ম্যাটার নির্বিশেষে পদ্ধতি
তিনটি রুটের মধ্যে যেটিই ব্যবহার করা হোক না কেন, ফয়েলটি এখনও সমতল এবং পিনহোল বা ক্রিজ মুক্ত হতে হবে — ফয়েলের একটি দুর্বল দাগ সীলটিকে দুর্বল করে দেয় যেভাবেই সিল্যান্ট সেখানে পৌঁছেছে। পদ্ধতির মধ্যে কি পরিবর্তন হয় যেখানে দুর্বল পয়েন্টগুলি দেখায়। একটি স্তরিত কাঠামোর একটি স্বতন্ত্র আঠালো স্তর রয়েছে যা ক্ষুধার্ত বা অসমভাবে ছড়িয়ে যেতে পারে; একটি এক্সট্রুশন-প্রলিপ্ত কাঠামো নির্ভর করে মৃত্যুর ঠিক আগে ফয়েলটি কতটা ভালভাবে চিকিত্সা করা হয়েছিল তার উপর; একটি গরম-গলে যাওয়া আবরণ কোটের ওজনের কঠোর নিয়ন্ত্রণের উপর নির্ভর করে, কারণ এটি সাধারণত একটি সম্পূর্ণ ফিল্মের তুলনায় পাতলা এবং কম অভিন্ন। একটি মাইক্রোস্কোপের নীচে একটি নমুনাকে ক্রস-সেকশন করা সাধারণত আপনাকে বলবে যে তিনটি প্রক্রিয়ার মধ্যে কোনটি একটি প্রদত্ত রোল তৈরি করেছে, ঠিক কীভাবে স্তরগুলি মিলিত হয় তা থেকে।
প্রতিটি পদ্ধতির জন্য সাধারণ প্রক্রিয়া পরামিতি
তিনটি পদ্ধতি বিভিন্ন তাপমাত্রা এবং গতিতে চলে কারণ তারা বিভিন্ন সমস্যার সমাধান করছে - একটি পূর্ব-তৈরি ফিল্ম বন্ধন, গলিত রজন ঢালাই, বা একটি আঠালো আবরণ সক্রিয় করা। নীচের রেঞ্জগুলি শুরুর পয়েন্ট; প্রকৃত সেটিংস রজন গ্রেড, ফয়েল গেজ এবং লাইন কনফিগারেশনের উপর অনেক বেশি নির্ভর করে, তাই উত্পাদন সরঞ্জামের উপর একটি ট্রায়াল চালানো এখনও চূড়ান্ত সংখ্যা লক করার উপায়।
| পদ্ধতি | প্রক্রিয়া তাপমাত্রা (°সে) | নিপ/রোলার চাপ (কেজি/সেমি²) | লাইনের গতি (মি/মিনিট) |
|---|---|---|---|
| শুকনো ল্যামিনেশন (PE/EMAA/EVA ফিল্ম) | 60-90 | 2-4 | 80-150 |
| এক্সট্রুশন লেপ (PE) | 280-320 | 3-6 | 100-250 |
| গরম-গলিত আঠালো আবরণ | 130-180 | 1-3 | 50-120 |
এক্সট্রুশন লেপটি সবচেয়ে উষ্ণ হয় কারণ PE কে ডাই থেকে সমানভাবে প্রবাহিত করার জন্য সম্পূর্ণরূপে গলিত হতে হবে, যখন গরম-গলিত আবরণটি কম থাকে কারণ এই পর্যায়ে লক্ষ্য শুধুমাত্র আঠালো প্রয়োগ করা, এখনও কিছু সিল করা নয়। লেমিনেশন তিনটির মধ্যে সর্বনিম্ন বসে কারণ ফিল্মটি ইতিমধ্যে তৈরি হয়েছে — এখানে তাপ দুটি কঠিন জালের মধ্যে আঠালোকে সক্রিয় করছে।
উত্পাদন জন্য ব্যবহারিক বিবেচনা
কয়েকটি কারণ নির্ধারণ করে যে এই তিনটি পদ্ধতির মধ্যে যেকোনটি আসলে স্কেলে ধরে আছে কিনা:
- পরিচ্ছন্নতা - তেল, ধুলো বা ফয়েলের অবশিষ্ট আর্দ্রতা তিনটি প্রক্রিয়াতেই ভেজাকে পরাজিত করে, শুধু একটি নয়।
- পৃষ্ঠ চিকিত্সা – করোনা বা প্লাজমা ট্রিটমেন্ট প্রায়শই এক্সট্রুশন আবরণের জন্য অপরিহার্য এবং প্রান্তিক স্তরায়ণ আনুগত্যকে সাহায্য করতে পারে, তবে যান্ত্রিকভাবে বন্ধনের জন্য ডিজাইন করা গরম-গলিত আবরণের জন্য এটি কম গুরুত্বপূর্ণ।
- স্টোরেজ - স্তরিত রোলগুলি মোটামুটি স্থিতিশীল, তবে গরম-গলে প্রলেপযুক্ত রোলগুলিকে একত্রে আটকে রাখতে পারে যদি এখনও উষ্ণ অবস্থায় বা খুব গরম কোথাও সংরক্ষণ করা হয়।
- টেস্টিং - পিল টেস্টিং ল্যামিনেশন এবং এক্সট্রুশন লেপের জন্য কাজ করে; গরম-গলে যাওয়া আবরণের জন্য, কোট-ওজন যাচাইকরণ খোসার ফলাফলের মতোই গুরুত্বপূর্ণ।
তিনটি পদ্ধতি জুড়ে একটি ভাল নিয়ম: যৌগটি ফিল্ম বা ফোম সাবস্ট্রেটে ব্যর্থ হওয়ার আগে এটি সীমে ব্যর্থ হওয়া উচিত। যদি এটি বন্ড লাইনে পরিষ্কারভাবে খোসা ছাড়ে, তবে সেই নির্দিষ্ট প্রক্রিয়ার মধ্যে কিছু — আঠালো অনাহার, গলে যাওয়া তাপমাত্রা, বা কোটের ওজন — সামঞ্জস্য করতে হবে।
প্রতিটি পদ্ধতির জন্য নির্দিষ্ট ত্রুটি
- ডিলামিনেশন (লেমিনেশন পদ্ধতি) - সাধারণত একটি আঠালো-ক্ষুধার্ত বন্ধন বা একটি নিরাময় পর্যায় যা খুব দ্রুত বা খুব ঠান্ডা হয়।
- কমলার খোসা বা দুর্বল ভেজা আউট (এক্সট্রুশন আবরণ) - গলে যাওয়া তাপমাত্রা খুব কম, বা ডাই গ্যাপ বা এয়ার গ্যাপ লাইনের গতির জন্য সঠিকভাবে সেট করা হয়নি।
- ঠান্ডা দাগ বা ফাঁক (গরম-গলিত আবরণ) - কোটের ওজন খুব পাতলা, বা একটি অসম প্রয়োগকারী রোল ফয়েলের উপর খালি প্যাচ ফেলে।
- পিনহোল (তিনটিই) - প্রায় সবসময় সিল্যান্ট প্রয়োগের পরিবর্তে ক্রিজড বা ক্ষতিগ্রস্থ ফয়েলে ফিরে পাওয়া যায়।
শেষ ব্যবহারের জন্য সঠিক পদ্ধতি নির্বাচন করা
পাউচ এবং প্রযুক্তিগত ল্যামিনেটের জন্য যেগুলির জন্য একটি নির্দিষ্ট রজন রসায়ন প্রয়োজন - বিশেষত যেখানে EMAA-এর রাসায়নিক প্রতিরোধের বিষয় - ফিল্ম ল্যামিনেশন সাধারণত অতিরিক্ত খরচের মূল্য। উচ্চ-ভলিউম, স্ট্যান্ডার্ড প্যাকেজিং বা ডাক্ট ফেসিংগুলির জন্য যেখানে প্রতি বর্গ মিটার মূল্য সিদ্ধান্তকে চালিত করে, এক্সট্রুশন-কোটেড PE বীট করা কঠিন। এবং যে কোনও কিছুর জন্য অন্য ফ্ল্যাট শীটের পরিবর্তে ফোম, ধাতু বা একটি অনিয়মিত পৃষ্ঠের সাথে বন্ধন করতে হয় — পাইপ ইনসুলেশন জ্যাকেটিং এবং তারের মোড়ানো সবচেয়ে পরিষ্কার ক্ষেত্রে — একটি গরম-গলে আঠালো আবরণ আসলে সেই কাজের জন্য নির্মিত পদ্ধতি। একটি নতুন অ্যাপ্লিকেশনের মূল্যায়নকারী ক্রেতারা সাধারণত প্রথমে একটি পদ্ধতি বেছে নেওয়ার এবং শেষ ব্যবহার ফিট হওয়ার আশা করার পরিবর্তে কম্পোজিটকে কীভাবে বন্ধন করা প্রয়োজন তা দিয়ে শুরু করা ভাল।
উপসংহার
একটি অ্যালুমিনিয়াম-প্লাস্টিকের যৌগিক তাপ-সিলযোগ্য করার একটি "সঠিক" উপায় নেই — তিনটি আছে, এবং প্রতিটি একটি ভিন্ন সমস্যা সমাধান করে। একটি পৃথক PE, EMAA, বা EVA ফিল্ম লেমিনেট করা প্রশস্ত রজন পছন্দ এবং ফ্লেক্সিংয়ের সর্বোত্তম প্রতিরোধ দেয়। এক্সট্রুশন লেপ কম খরচে এবং স্ট্যান্ডার্ড প্যাকেজিংয়ে দ্রুত থ্রুপুটের জন্য সেই নমনীয়তার কিছু ট্রেড করে। গরম-গলিত আঠালো আবরণ ফেনা, ধাতু এবং অন্যান্য সাবস্ট্রেটের সাথে অ্যালুমিনিয়াম কম্পোজিটগুলিকে একটি ফ্ল্যাট ফিল্ম পরিচালনা করতে পারে না এমন ক্ষমতার বিনিময়ে একটি ফয়েল-টু-ফয়েল সিলের ধারণা সম্পূর্ণভাবে ছেড়ে দেয়। প্রকৃত বন্ধনের প্রয়োজনীয়তার সাথে পদ্ধতির মিল করা — কেবলমাত্র যে লাইনটি পাওয়া যায় তার সাথে নয় — যা সীলটিকে তার দুর্বল পয়েন্টের পরিবর্তে সমাপ্ত পণ্যের সবচেয়ে শক্তিশালী অংশ রাখে৷
প্রস্তাবিত প্রবন্ধ
সম্পর্কিত পণ্য
-
-
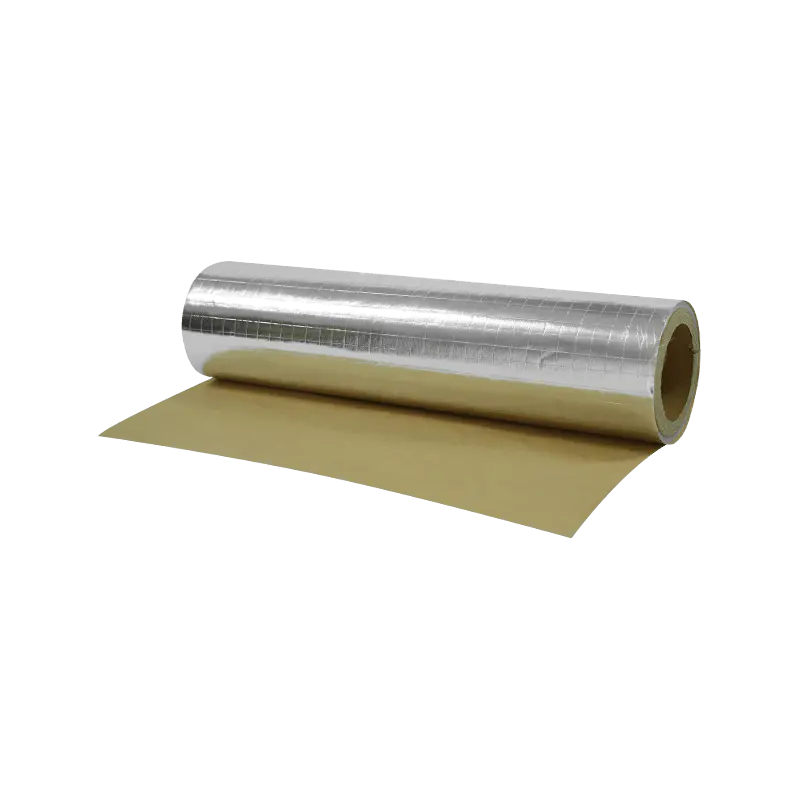
FSK: এই পণ্যটি অ্যালুমিনিয়াম ফয়েল এবং ক্রাফ্ট পেপারের একটি যৌগিক কাঠামো গ্রহণ করে এবং স্ক্রিম ব...
See Details -
AL/PET ল্যামিনেট ফিল্ম হল একটি উচ্চ-কার্যক্ষমতা সম্পন্ন যৌগিক ফিল্ম যা অ্যালুমিনিয়াম ফয়েলের ধাত...
See Details -
AL/PE ল্যামিনেট ফিল্ম পলিথিন (PE) এর নমনীয়তা এবং তাপ-সীলযোগ্যতার সাথে অ্যালুমিনিয়াম ফয়েলের বাধ...
See Details -
একক-স্তর ফয়েল বা পিইটি ল্যামিনেটের তুলনায় এই দ্বৈত-স্তর কাঠামো উল্লেখযোগ্যভাবে বাধা বৈশিষ্ট্য, ...
See Details -
AL/BOPP ল্যামিনেট ফিল্ম হল একটি যৌগিক ফিল্ম যা অ্যালুমিনিয়াম ফয়েলকে বায়ক্সিলি BOPP ফিল্ম দিয়ে...
See Details

